

 Inglês
O que torna as microvias a laser de precisão decisivas para o desempenho da malha do atomizador Piezo?
Onde a precisão do microfuro decide a qualidade da névoa
Um atomizador piezoelétrico transforma a energia elétrica em um spray fino, vibrando uma fina malha de metal em alta frequência. O caráter da névoa depende quase inteiramente da geometria dos orifícios pelos quais o líquido passa. Quando os engenheiros analisam um novo projeto de malha, eles estão realmente se perguntando com que precisão cada microfuro pode ser formado, com que consistência ele pode ser repetido e se manterá seus limites em milhares de peças. É por isso microvias a laser de precisão tornaram-se uma rota comum para fabricantes de nebulizadores médicos, instrumentos de beleza, umidificadores e difusores de aroma.
Duas placas de malha podem parecer idênticas sob uma luminária de mesa e ainda assim produzir resultados muito diferentes. Um pode gerar uma nuvem densa de pequenas gotículas, enquanto o outro produz gotas maiores que aderem à superfície e reduzem a produção. O diâmetro do furo, a profundidade do furo, a conicidade e o espaçamento influenciam como o líquido é empurrado através da placa e como cada gota se desprende. Pequenos desvios em qualquer um desses valores aparecem como densidade de névoa irregular, aquecimento inconsistente dentro do dispositivo e reclamações de usuários que percebem que o spray muda de uma unidade para outra.
A perfuração mecânica tradicional e o ataque químico têm dificuldades nesta escala. As brocas desgastam-se rapidamente quando o diâmetro cai abaixo de algumas dezenas de micrômetros, e as rebarbas formadas durante a perfuração podem perturbar o caminho do fluxo. A gravação pode ser uniforme em uma placa, mas oferece controle limitado sobre o perfil de cada furo individual. O processamento a laser evita grande parte dessa dificuldade porque a energia é fornecida sem contato físico, de modo que as folhas finas não dobram sob a força de corte e cada furo pode ser formado em uma sequência planejada.
Conclusão principal: a qualidade da névoa segue a geometria do furo, e essa geometria deve ser controlada no nível micrométrico, em vez do nível milimétrico comum na usinagem geral.
Como a geometria do furo molda o comportamento das gotas
Furos retos versus furos cônicos
Dois tipos de perfis dominam o design da malha do atomizador. Os furos retos mantêm um diâmetro constante do lado do líquido até o lado do spray. Eles são simples de modelar e inspecionar e, quando o diâmetro é mantido firmemente, produzem um tamanho de gota previsível. Os furos cônicos se alargam em direção ao lado do spray, formando um cone raso. O cone reduz a resistência à medida que o líquido entra e pode ajudar cada gota a ser liberada de forma limpa da saída, o que muitos projetistas preferem para névoa fina contínua.
A tabela abaixo resume as vantagens e desvantagens que as equipes de engenharia costumam considerar ao escolher entre os dois perfis.
| Recurso | Buraco reto | Furo cônico |
|---|---|---|
| Uso típico | Spray de volume fixo | Névoa fina contínua |
| Resistência ao fluxo | Mais alto na entrada | Abaixe na entrada |
| Inspeção | Verificação de diâmetro baseada em medidor | Verificação de perfil e ângulo |
| Risco principal | Rebarbas nas bordas afetam o fluxo | Desvio de ângulo cônico |
Nenhum dos perfis é universalmente melhor. A escolha certa depende da viscosidade do líquido, da faixa alvo de gotículas e da frequência de acionamento do transdutor. Uma revisão do projeto deve indicar primeiro essas três informações, porque elas determinam se o problema pode ser resolvido apenas pelo diâmetro ou se precisa de uma especificação completa do perfil com ângulo e tolerância.
Rota do processo da chapa metálica até a malha acabada
Uma rota de processo confiável é construída a partir de etapas que protegem a próxima. Pular um estágio ou alterar a sequência pode alterar o perfil final do furo, mesmo quando as configurações do laser parecem corretas no papel. Uma rota típica para uma placa de malha formada a laser inclui as seguintes etapas.
- Preparação da folha: alise e limpe a chapa metálica, verifique a espessura dentro da faixa acordada e marque as bordas de referência para alinhamento.
- Fixação: prenda a folha em uma base plana para que o padrão de furos se alinhe com os recursos de montagem da peça acabada.
- Formação de furo a laser: formar cada furo com pulsos curtos em uma ordem de varredura controlada, ajustando o tamanho do ponto e a energia para a geometria alvo.
- Limpeza de bordas: remova material reformulado e micro rebarbas com um passo que não altere o diâmetro do furo.
- Inspeção final e embalagem: meça placas amostradas, registre resultados e proteja a malha acabada contra arranhões e contaminação.
A ordem de digitalização merece atenção especial. Se o laser se mover através da placa em uma direção sem interrupção, o calor se acumula em um lado e os buracos na borda mais distante podem se afastar do alvo. Alternar a direção de varredura e inserir intervalos curtos de resfriamento distribui a carga térmica uniformemente, o que mantém o diâmetro espalhado estreito por toda a área ativa.
Alvos mensuráveis para furos, espaçamento e planicidade
As especificações devem ser escritas para que o fornecedor possa medi-las na área de produção. Frases como alta precisão não dão à equipe de compras nada que se compare. Uma especificação prática lista cada característica, seu intervalo alvo e o método usado para verificá-la.
| Característica | Alvo típico | Método de verificação |
|---|---|---|
| Diâmetro do furo | 2 a 30 micrômetros | Amostragem de medidor óptico |
| Tolerância de diâmetro | Dentro de 1 micrômetro em zonas críticas | Medição por microscópio |
| Contagem de furos por peça | Centenas a vários milhares, conforme desenhado | Análise de imagem |
| Uniformidade de tom | Consistente em toda a área ativa | Medição de coordenadas |
| Planicidade da placa | Desvio limitado na malha | Verificação do perfil da superfície |
| Altura da rebarba da borda | Apenas alguns micrômetros | Inspeção de seção transversal |
O planejamento da medição é tão importante quanto o próprio alvo. A amostragem deve cobrir o centro e as bordas de cada placa, pois o processamento do calor pode produzir pequenos gradientes em toda a superfície. Um plano que verifica apenas uma zona pode aprovar peças que posteriormente falham em serviço.
Em um piloto anônimo, os furos medidos no centro da placa permaneceram dentro da tolerância, enquanto os furos próximos à borda externa variaram cerca de 2 micrômetros. A alteração da ordem de varredura e a adição de intervalos de resfriamento fecharam a lacuna no lote seguinte, e as medições das bordas corresponderam ao centro dentro do limite acordado.
Parâmetros do laser que controlam a qualidade da borda
Largura de pulso e controle de energia
Pulsos curtos limitam a propagação do calor no metal circundante, o que reduz a camada reformulada que se forma ao redor de cada furo. Pulsos mais longos removem o material mais rapidamente, mas podem deixar bordas mais espessas que estreitam o caminho do fluxo e alteram o comportamento das gotas. A energia por pulso deve remover o material de forma limpa, sem criar uma faixa afetada pelo calor mais larga do que o projeto permite.
Sobreposição pontual e estratégia de varredura
A sobreposição entre pulsos sucessivos determina a suavidade da formação da parede de cada furo. Pouca sobreposição deixa um perfil estriado, enquanto a sobreposição excessiva desperdiça tempo e adiciona calor. Muitas equipes usam uma estratégia curta de múltiplas passagens: uma passagem áspera forma o furo, e uma passagem de acabamento com energia mais baixa refina a parede e remove o material residual da borda.
Auxiliar na remoção de gases e detritos
O gás auxiliar limpa os detritos derretidos do buraco durante a formação. Sua direção, pressão e limpeza afetam o resultado.
- O fluxo de gás deve afastar os detritos do lado de saída para que as partículas não se assentem novamente dentro do buraco.
- A pressão deve ser equilibrada, porque a força excessiva pode fazer vibrar uma folha fina e alterar o padrão.
- A filtragem mantém as partículas redepositadas longe da próxima área alvo durante longos ciclos de produção.
A qualidade da borda raramente é fixada por um parâmetro. É o resultado combinado de energia de pulso, sobreposição, ordem de varredura e fluxo de gás.
Defeitos comuns e como detectá-los antecipadamente
A maioria dos defeitos na malha formada a laser remonta a um pequeno número de causas. Reconhecer o sintoma precocemente torna muito mais fácil corrigir o processo antes que um lote inteiro seja afetado.
- Orifícios parcialmente entupidos: geralmente causado por detritos depositados novamente. A amostragem de luz transmitida revela o problema rapidamente.
- Desvio cônico: frequentemente causado pela mudança de foco após longas corridas. Verificar o foco em intervalos fixos mantém o perfil estável.
- Rebarbas do lado de saída: comumente associado a baixo fluxo de gás ou acessórios desgastados. Uma verificação da seção transversal confirma a causa.
- Diâmetro espalhado pela placa: geralmente causado por deriva térmica. A amostragem no centro e nas bordas identifica a tendência.
Um exemplo real mostra como esses cheques compensam. Certa vez, um comprador relatou que cerca de 18 placas em cada 1.000 falharam em um teste de fluxo. A análise da causa raiz apontou para um bico de gás que se deslocou ligeiramente durante uma troca de fixação. O fornecedor adicionou uma verificação de alinhamento no início de cada turno e, em duas semanas, a taxa de falhas caiu para menos de 2 placas em cada 1.000.
Métodos de verificação que aumentam a confiança do comprador
Microscopia Óptica e Eletrônica
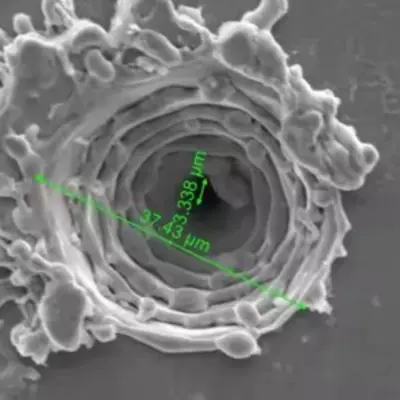
A microscopia óptica é rápida o suficiente para amostragem de rotina e funciona bem para verificações de diâmetro e passo. A microscopia eletrônica oferece uma ampliação muito maior e revela a estrutura da parede, camadas remodeladas e microfissuras que os métodos ópticos podem não perceber. Um plano balanceado utiliza verificações ópticas para produção diária e imagens eletrônicas para qualificação e análise de falhas.
Teste funcional de fluxo e pulverização
Os dados dimensionais provam que os furos têm o tamanho certo, mas não provam que a malha funcionará. Os testes funcionais medem a taxa de fluxo, o padrão de pulverização e a distribuição de gotas em um dispositivo que imita o dispositivo final. A comparação desses resultados com o relatório dimensional mostra se a especificação captura as propriedades que importam no uso.
Um relatório dimensional prova que os furos têm o tamanho certo, enquanto um teste de pulverização comprova que a malha funciona.
Escolhendo materiais de malha para atomização confiável
A seleção de materiais molda o comportamento do laser e o desempenho da malha a longo prazo. Cada família de metais responde de maneira diferente ao calor e possui seu próprio perfil de corrosão.
Aço inoxidável austenítico oferece boa resistência à corrosão e comportamento mecânico estável, o que o torna uma escolha comum para dispositivos que entram em contato com soluções à base de água. Forma paredes de furos limpas, mas requer controle cuidadoso do calor para limitar as camadas reformuladas.
Ligas à base de níquel fornecem forte resistência à fadiga sob vibração contínua. Eles atendem a aplicações exigentes onde a placa deve manter seu formato durante uma longa vida útil, embora o custo seja mais alto e as janelas de processamento sejam mais estreitas.
Folhas revestidas adicione uma camada superficial para compatibilidade química ou controle de umedecimento. O revestimento deve sobreviver ao processamento a laser sem rachar, portanto o tipo de revestimento e os parâmetros do laser devem ser qualificados juntos.
A espessura da folha é outra decisão importante. Folhas mais finas perfuram de forma mais limpa, mas deformam-se mais facilmente durante o manuseio e fixação. Folhas mais espessas mantêm seu formato, mas exigem tempos de ciclo mais longos e controle de conicidade mais rígido. A correspondência da espessura com o perfil do furo alvo é geralmente a maneira mais eficaz de equilibrar o rendimento em relação ao tempo de ciclo.
Lista de verificação de fornecimento para compradores
A capacidade técnica é mais fácil de avaliar quando o comprador sabe quais perguntas fazer. A lista de verificação abaixo ajuda as equipes de compras e engenharia a comparar fornecedores com base em evidências, em vez de afirmações em folhetos.
- Confirme o tamanho mínimo do furo alcançável usando amostras, não apenas números publicados.
- Solicite um relatório de medição mostrando a distribuição real do diâmetro na placa.
- Pergunte como o foco, o fluxo de gás e o alinhamento dos acessórios são monitorados durante a produção.
- Revise a rota do processo, especialmente limpeza de bordas e inspeção final.
- Combine o plano de amostragem e os critérios de aceitação por escrito antes do primeiro pedido.
- Comece com um lote piloto antes de passar para volumes em massa.
Os fornecedores que explicam cada um desses pontos em termos simples geralmente executam um processo mais disciplinado. Para obter uma visão geral técnica do mesmo processo, revise os microvias a laser para malha atomizadora página, que descreve a faixa de trabalho e como ela é medida.
Perguntas frequentes
Q1: Quais tamanhos de furos são práticos para a malha do atomizador?
Muitos projetos de atomizadores usam furos entre 2 e 30 micrômetros. A melhor escolha depende do líquido, da faixa de gotículas desejada e da frequência do transdutor, portanto o alvo deve ser confirmado com uma amostra antes do desenho ser congelado.
Q2: Como o processamento a laser se compara ao ataque químico para folhas finas?
A gravação oferece boa uniformidade em uma placa, mas controle limitado sobre perfis de furos individuais. O processamento a laser forma cada furo em uma sequência planejada com conicidade e qualidade de borda definidas, o que é importante quando o próprio perfil faz parte da especificação.
Q3: Como a geometria do furo pode ser verificada sem destruir uma amostra?
A microscopia óptica e a amostragem de luz transmitida verificam o diâmetro, o passo e o bloqueio sem cortar a peça. Para estruturas cônicas e de parede, uma peça testemunha processada com os mesmos parâmetros pode ser seccionada enquanto as peças de produção permanecem intactas.
Q4: Que informações uma solicitação de orçamento deve incluir?
Inclua o material e a espessura da folha, o desenho do layout do furo, a faixa de diâmetro alvo, o tipo de perfil, o tamanho da área ativa, as expectativas de amostragem e as quantidades esperadas para pedidos piloto e em grandes quantidades. Entradas claras reduzem os ciclos de revisão e tornam a cotação mais precisa.
Q5: Por que o primeiro lote às vezes demora mais?
O primeiro lote geralmente inclui ajuste de parâmetros, verificação de acessórios e calibração de inspeção. Uma vez que o processo esteja estável, os lotes posteriores se movem mais rapidamente, e é por isso que muitos compradores tratam a execução piloto como uma etapa de qualificação.
Transformando especificações em saída de névoa estável
A saída estável de névoa começa muito antes de o dispositivo ser montado. Tudo começa com uma geometria de furo claramente definida, uma rota de processo que protege cada etapa e métodos de medição que refletem como a malha será realmente usada. Quando esses elementos se alinham, a placa fornece a mesma pulverização da primeira à última unidade.
Para equipes que planejam um novo projeto de atomizador, o próximo passo mais útil é uma especificação escrita e uma execução de amostra. Trabalhe juntos no perfil do furo, material e plano de verificação e use o processamento de micro-furos referência para comparar os limites do processo antes de definir as metas finais.
Produtos Relacionados
-

Umidificador de aromaterapia, bandeja de nebulização, placa pcb usb6v12v24v, cinco cabeças, placa de driver pcb, 10 cabeças, placa de driver
-

Nebulizador de inalação médica respirador nebulizador montado na cabeça PCB Driver B
-

Placa eletrônica do driver do PWB do atomizador da cessação de fumo do PWB da bandeja do atomizador da malha médica
-

Placa de driver para umidificador crescente placa pcb cronometragem 2/4h função 1.5w
-

M16-108KHZ Poliimida PI MembraneMesh Micro Mesh NebulizerNebulizador médicoNebulizador de malha ultrassônicaNebulizador de inalação microporoso de 3μm com disco nebulizadorConsumo de energia1 ~ 1,5W
-

M16-108KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerNebulizador médicoNebulizador de malha ultrassônicaDisco nebulizador microporoso de 3μm para nebulizador inalador
-

M16-110KHZ Polyimide PI MembraneMesh Micro Mesh NebulizerNebulizador médicoNebulizador de malha ultrassônicaDisco nebulizador microporoso de 3μm para nebulizador de inalação
-

M16-108KHZ Poliimida PI MembranaMesh Micro Mesh NebulizerNebulizador médicoComprimido nebulizador de malha ultrassônica3μm Bandeja nebulizadora de budesonida para inalação microporosa de 3μm
- Links Rápidos
- Produto
- Sobre
- Aplicativo
- Notícias
- Contato
- Links de Produtos
- Atomizador Piezo de malha médica
- Atomizador piezoelétrico de filme PI de polímero
- Atomizador Piezo de malha sem chumbo KNN
- Chip de zeragem de malha sem chumbo PI
- Atomizador Piezo de micro-malha para aquecedor
- Atomizador Piezo para Ventilador/Umidificação/Beleza
- Transdutor de atomização ultrassônico
- Atomizador Piezo ultrassônico de alta frequência
- Atomizador piezoelétrico do sensor de geração de energia/aquecimento
- Projeto médico de PCB do atomizador piezoelétrico
- Tecnologia de processamento de microfuros a laser de precisão
- Contato
-
Edifício 1, Fortune Star 2, No.311 Huanzhen North Road, cidade de Chang'an, cidade de Haining, província de Zhejiang, China.

-
+86-18006619680

-
+86-13777879680

-
Felix@saidapiezo.com

riney@saidapiezo.com
yugao@saidapiezo.com
emily@saidapiezo.com
dean@saidapiezo.com -
Felix: +86 18157327658

John: +86 18957351358
Emily: +86 18957339358
Dean: +86 15356418868
- Celular


